Význam povrchového kalenia pre vysokorýchlostnú-oceľ
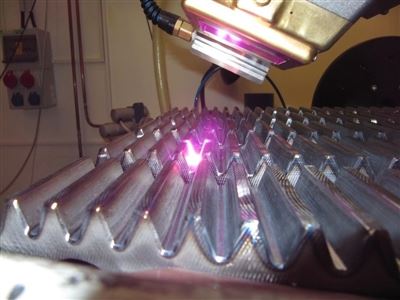
Rýchlo{0}}ocel (HSS) sa vo veľkej miere používa pri výrobe rezných nástrojov, lisovníc a komponentov strojov vďaka svojej vynikajúcej červenej tvrdosti, húževnatosti a odolnosti voči opotrebovaniu. V extrémnych prevádzkových podmienkach-ako je rezanie vysokou rýchlosťou{3}, opakované nárazy a trenie- je však povrch komponentov HSS náchylný na opotrebovanie, oxidáciu a únavové zlyhanie, čo obmedzuje ich životnosť. Laserové kalenie, ako presná technológia povrchového tepelného spracovania, sa ukázalo ako efektívny spôsob zvýšenia povrchového výkonu HSS. Lokálnym ohrevom povrchu HSS na austenitizačnú teplotu pomocou sústredeného laserového lúča a spoliehaním sa na rýchle vedenie tepla substrátom na samo{7}}kalenie vytvára martenzitickú vrstvu s vysokou-tvrdosťou bez výrazného ovplyvnenia objemových mechanických vlastností. Skúmanie vplyvu vytvrdzovania laserom na povrchové vlastnosti HSS je kľúčové pre optimalizáciu procesu, zlepšenie spoľahlivosti komponentov a rozšírenie rozsahu použitia HSS v -odvetviach s vysokým dopytom.

Vplyv na povrchovú tvrdosť a odolnosť proti opotrebeniu
Laserové kalenie výrazne zlepšuje povrchovú tvrdosť a odolnosť rýchlo{0}}opotrebenia. Pri optimálnych procesných parametroch (výkon lasera 1–5 kW, rýchlosť skenovania 1–5 m/min) môže povrchová tvrdosť HSS (napr. W6Mo5Cr4V2) dosiahnuť 65–70 HRC, čo je o 10–15 % viac ako pri tradičnom tepelnom spracovaní. Pripisuje sa to tvorbe jemnozrnného{17}}martenzitu a zadržiavaniu presýteného uhlíka v martenzitickej mriežke počas rýchleho laserového zahrievania a kalenia. Hustá martenzitická štruktúra znižuje plastickú deformáciu povrchu pri trení, zatiaľ čo tvrdé karbidy (napr. MC, M6C) vyzrážané počas popúšťania ďalej zvyšujú odolnosť proti opotrebeniu. Testy opotrebovania ukazujú, že laserom-kalené rezné nástroje HSS majú životnosť 2 až 3-krát dlhšiu ako nekalené, pričom mechanizmus opotrebovania sa mení z adhézneho opotrebenia na mierne abrazívne opotrebenie, čím sa účinne znižujú straty materiálu počas prevádzky.
Vplyv na povrchovú mikroštruktúru
The surface microstructure of high-speed steel undergoes significant transformation after laser hardening. Before hardening, HSS typically consists of pearlite, ferrite, and coarse carbides. During laser hardening, the rapid heating (heating rate up to 104–105 °C/s) causes the pearlite and ferrite to quickly transform into austenite, while the coarse carbides partially dissolve into the austenite. The subsequent rapid quenching (cooling rate >103 stupňov / s) inhibuje difúziu atómov uhlíka, čo vedie k vytvoreniu jemného ihličnatého martenzitu namiesto hrubého martenzitu vytvoreného pri tradičnom tepelnom spracovaní. Okrem toho sú nerozpustené jemné karbidy rovnomerne rozdelené v martenzitickej matrici a pôsobia ako "fázy zosilnenia" na zabránenie pohybu dislokácií. Tepelne-ovplyvnená zóna (HAZ) laserom-kalenej HSS je úzka (iba 0,5–2 mm) a mikroštruktúra plynulo prechádza z tvrdenej vrstvy do základného materiálu, čím sa vyhýba štrukturálnym defektom, ako sú praskliny, a zabezpečuje sa celistvosť súčiastky.


Vplyv na povrchové zvyškové napätie a únavu
Laserové kalenie spôsobuje zvyškové napätie v tlaku na povrchu-rýchloreznej ocele, čo je prospešné pre zlepšenie výkonu pri únave. Rýchle zahrievanie a ochladzovanie počas procesu spôsobuje rozdiely v tepelnej expanzii a kontrakcii medzi povrchovou vrstvou a substrátom: povrchová vrstva sa pri zahrievaní rozťahuje a je obmedzená studeným substrátom, pričom po ochladení vytvára tlakové napätie. Veľkosť povrchového zvyškového napätia v tlaku môže dosiahnuť -300 až -600 MPa, čo kompenzuje ťahové napätie vznikajúce počas prevádzky, čím sa znižuje iniciácia a šírenie únavových trhlín. Testy únavy ukazujú, že laserom kalené HSS komponenty majú medzu únavy zvýšenú o 20–30 % v porovnaní s nekalenými. Nesprávne parametre procesu (napr. nadmerný výkon lasera, príliš nízka rýchlosť skenovania) však môžu viesť k nadmernému tepelnému namáhaniu, čo má za následok zvyškové napätie v ťahu alebo dokonca povrchové trhliny, ktoré negatívne ovplyvňujú únavový výkon. Optimalizácia procesu je teda rozhodujúca na zabezpečenie priaznivého rozloženia zvyškového napätia.
Záver: Komplexné hodnotenie a vyhliadky do budúcnosti
Laserové kalenie má pozitívny a významný vplyv na povrchové vlastnosti rýchloreznej ocele, pričom komplexne zlepšuje tvrdosť povrchu, odolnosť proti opotrebovaniu a únavové vlastnosti vďaka regulácii mikroštruktúry povrchu a zavedením zvyškového napätia v tlaku. Prekonáva obmedzenia tradičného tepelného spracovania (napr. veľké HAZ, nerovnomerná tvrdosť) a poskytuje presný a efektívny spôsob zvýšenia prevádzkového výkonu komponentov HSS. Budúci výskum by sa mal zamerať na optimalizáciu parametrov procesu laserového kalenia pre rôzne typy HSS (napr. prášková metalurgia HSS) a kombináciu laserového kalenia s inými technológiami povrchovej úpravy (napr. PVD povlakovanie, nitridovanie), aby sa dosiahlo synergické zlepšenie povrchových vlastností. S vývojom inteligentných laserových systémov bude monitorovanie v reálnom{10}}čase a adaptívne riadenie procesu kalenia ďalej zlepšovať stabilitu vylepšenia vlastností povrchu, čím sa podporí širšie uplatnenie laserom{11}}kalenej HSS v špičkových{12}}výrobných oblastiach.